Elektro kaplamada kalite tesadüf değildir
Bir mobilya ayağındaki dekoratif kaplama basit görünür. Arkasında ise çeliğin durumundan son lak filminin kürlenmesine kadar uzanan, birbirine bağlı bir proses zinciri vardır. İnegöl’deki tesisimizde bu zinciri nasıl kontrol altında tuttuğumuzu anlatıyoruz.
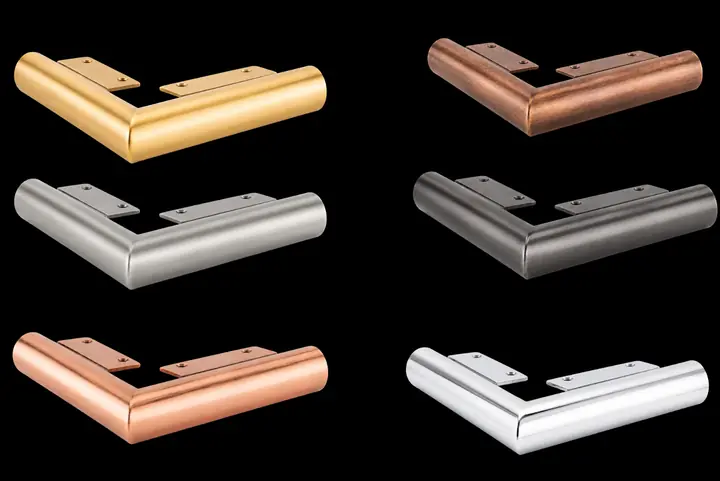
Dekoratif kaplama neden bir yüzey mühendisliği prosesidir?
Dekoratif elektro kaplama, metale yalnızca renk ya da parlaklık kazandırmak değildir. Nitelikli bir krom, nikel veya gold tonlu yüzey; ana malzemenin durumu, polisaj, temizleme, aktivasyon, elektrolit kimyası, elektriksel parametreler, filtrasyon, durulama ve kullanılıyorsa lak kürlemesi gibi birbirine bağlı pek çok değişkenin birlikte kontrol edilmesiyle elde edilir.
Bu yüzden kaplamaya bir “son işlem” olarak değil, bütünleşik bir proses olarak yaklaşıyoruz. Bir ürünün o gün iyi görünmesi yeterli değildir. Asıl soru, yüzeyin neden bu sonucu verdiği ve aynı kalitenin seri üretimde binlerce parçada nasıl tekrarlanacağıdır.
Kaliteli kaplama banyodan önce başlar
Güçlü yapışmanın ilk şartı doğru yüzey hazırlığıdır. Ana metale ve kirin türüne göre profesyonel bir ön işlem hattı; mekanik hazırlık, daldırma yağ alma, ultrasonik temizleme, alkali temizleme, elektrolitik temizleme, durulama ve asit aktivasyonu aşamalarını içerebilir. ASTM B322, elektro kaplama öncesi metal temizleme yöntemlerini bu çerçevede tanımlar.
Yüzeyde kalan ince bir yağ filmi, polisaj pastası, oksit veya toz, bakır ya da nikelin tutunmasını engellemeye yeter. Bu nedenle temizlik varsayılmamalı, kontrol edilmelidir. Atölyedeki en hızlı kontrol su filmi testidir (water-break test): temiz yüzey kesintisiz bir su filmi tutar, kirli yüzeyde su boncuklanır veya dağılır. Tanklar arası kontrollü transfer süreleri ve tanık numuneler bu kontrolü tamamlar.
Mat ve parlak nikel banyolarında kontrollü üretim
Nikel, dekoratif kaplama sistemlerinin omurgasıdır. Görünümün ötesinde seviyeleme, kaplama kalınlığı ve üzerine gelecek krom veya lak için zemin sağlar. Kritik değişkenler; pH, sıcaklık, nikel konsantrasyonu, klorür dengesi, borik asit, parlatıcı (brightener), taşıyıcı (carrier), seviyeleyici (leveler) ve ıslatıcı (wetting agent) ile birlikte akım yoğunluğu, kaplama süresi ve anot-katot geometrisidir.
Kimyasal ilaveler veriye dayanmalıdır: amper-saat tüketimi, banyo analizi, tedarikçinin teknik bilgi föyü ve proses trendleri. “Göz kararı” ilave, sonuçların partiden partiye kaymasına yol açar.
Filtrasyon: görünmeyen sistem, görünen sonuç
Pompanın çalışıyor olması banyonun iyi filtre edildiğini göstermez. Gerçek filtrasyon performansı; gerçek debi, banyo hacim çevrim oranı (turnover), filtre giriş-çıkış basınç farkı, filtre elemanının mikron sınıfı, by-pass hattının durumu, anot torbalarının bütünlüğü ve tank dibindeki çamur birlikte değerlendirilerek anlaşılır.
Parlak dekoratif yüzeylerde tek bir askıda partikül bile kaplamanın içine gömülüp büyüyerek görünür bir nodül veya pürüz oluşturabilir.
Pitting ve iğne deliğinde doğru teşhis
Nikel yüzeyde görülen küçük çukurlar ya da iğne delikleri (pitting), dekoratif kaplamanın en sık karşılaşılan kusurlarındandır. Klasik nedeni, kaplama sırasında parçaya tutunan hidrojen kabarcıklarıdır; banyolarda ıslatıcı katkı bu yüzden kullanılır.
Ancak tek açıklama ıslatıcı eksikliği değildir. Pompa emişinden sisteme hava girmesi, filtre bakımından sonra hattın havasının alınmaması, organik kirlenme, gazı hapseden hatalı askı açısı, zayıf temizleme veya ana metaldeki porozite de aynı görünümü verebilir. Doğru sıra önce nedeni doğrulamak, sonra kimyaya müdahale etmektir.
Elektriksel kalite de yüzey kalitesidir
Elektro kaplama kontrollü bir doğru akım prosesidir. Önemli olan yalnızca redresör ekranındaki amper değil, bu akımın ne kadar kararlı olduğu ve her parçaya nasıl ulaştığıdır. Akım yoğunluğu (A/dm²), toplam akım, voltaj, kademeli akım verme, DC dalgalanma (ripple), bara bağlantıları, askı temas direnci ve anot-katot mesafesi birlikte okunmalıdır.
Askı temas noktalarındaki nikel birikimi veya yüksek temas direnci; düzensiz kalınlığa, kenarlarda yanığa, kaplanmamış alanlara (skip plating) ve lokal ısınmaya yol açar.
Asitli bakır kaplamada yapışma
Asitli bakır, parlak dekoratif sistemler için mükemmel seviyeleme ve pürüzsüz bir zemin sağlar. Ancak çelik veya zamak (çinko döküm) üzerine doğrudan uygulanamaz: bu aktif metallerde yapışmayan, gevşek bir daldırma tabakası oluşturur. Önce bir ön kaplama (strike), genellikle siyanürlü bakır veya nikel strike, uygulanmalıdır.
Yeni veya değiştirilmiş proses rotaları; tanık numune, ASTM B571’de tanımlanan bükme, eğe veya ısıl şok gibi yapışma testleri ve gerektiğinde kesit incelemesiyle doğrulanmalıdır.
Gold tonlu ve füme laklarda son film kalitesi
Gold tonlu ve füme yüzeylerimiz, kaplanmış metalin üzerine uygulanan koruyucu lak sistemiyle elde edilen yüksek kaliteli dekoratif kaplamalardır. Altın kaplama değildir; buradaki “gold”, yüzeyin rengini tanımlar.
Portakal kabuğu, krater, iğne deliği, balık gözü, puslanma, sütlenme, yapışkanlık ve düzensiz parlaklık nadiren yalnızca laktan kaynaklanır. Son durulamanın kalitesi, deiyonize su iletkenliği, silikon veya yağ bulaşığı, lak sıcaklığı ve viskozitesi, filtrasyon, fırın hava akışı, solvent tahliyesi ve kürleme profili tek bir sistem olarak değerlendirilmelidir.
Fırında set değeri değil, parçanın sıcaklığı önemlidir
Fırın kontrol ekranındaki değer hava sıcaklığıdır; metalin sıcaklığıyla aynı olmak zorunda değildir. Doğru kürleme, parçanın gerçek sıcaklık-zaman profiline bağlıdır: ısınma hızı, hedef sıcaklıkta kalma süresi, fırın içi homojenlik, egzoz ve sirkülasyon hava akışı, fan performansı ve fırının yükleme yoğunluğu.
Ölç, doğrula, standartlaştır
Proses kontrol yaklaşımımız üç kelimeye sığar. Bir kusur ortaya çıktığında önce türünü belirler, nerede ve ne sıklıkta oluştuğunu haritalar, proses verilerini inceler ve kimyasal nedenleri ekipman, askılama, akış ve yüzey hazırlığı kaynaklı nedenlerden ayırırız. Düzeltmeden sonra sonuç ilk parça onayı veya tanık numuneyle doğrulanır; işe yarayan çözüm yazılı proses standardına dönüşür.
Amacımız yalnızca dekoratif kaplama yapmak değil; estetiği, tekrarlanabilirliği ve mühendislik disiplinini aynı yüzeyde birleştirmektir.
Terimler sözlüğü
| Terim | Anlamı |
|---|---|
| Drag-out | Parça ve askıyla tanktan dışarı taşınan proses çözeltisi |
| Rack (askı) | Parçayı taşıyan ve akımı ileten iletken aparat |
| Ripple | Redresörün DC çıkışında kalan dalgalanma |
| Parlatıcı, taşıyıcı, seviyeleyici | Nikelde parlaklığı, tane yapısını ve seviyelemeyi yöneten organik katkılar |
| Islatıcı (wetting agent) | Yüzey gerilimini düşürüp hidrojen kabarcıklarının ayrılmasını sağlayan katkı |
| Strike (ön kaplama) | Ana katmandan önce yapışmayı sağlayan ince ilk kaplama |
| First-off | Seri başlamadan önce onaylanan ilk parça |
Sık sorulan sorular
Nikel kaplamada pitting neden olur?
Genellikle kaplama sırasında parçaya tutunan hidrojen veya hava kabarcıklarından. Tipik kaynaklar; ıslatıcı eksikliği, filtre pompasının çektiği hava, organik kirlenme, gazı hapseden askı açısı, zayıf temizleme veya gözenekli ana metaldir.
Asitli bakır doğrudan çeliğe kaplanabilir mi?
Hayır. Çelik ve zamak üzerinde asitli bakır yapışmayan bir daldırma tabakası oluşturur. Önce siyanürlü bakır veya nikel strike uygulanır.
Parçanın kaplamaya hazır olduğu nasıl anlaşılır?
En hızlı kontrol su filmi testidir: temiz yüzey kesintisiz bir su filmi tutar. Yeni proses rotalarında tanık numune ve yapışma testleri sonucu doğrular.
Kaynaklar ve standartlar
- ASTM B322, Standard Guide for Cleaning Metals Prior to Electroplating
- Pavco, How to perform a proper water-break test
- Superb Heating, Common problems in nickel electroplating
- Products Finishing, Choosing and troubleshooting copper electroplating processes
- ASTM B571, Qualitative Adhesion Testing of Metallic Coatings
Kaplamalı mobilya bileşenine mi ihtiyacınız var?
Ayak, taban ve bağlantı parçalarında krom, nikel, gold, rose, füme, bakır ve eskitme yüzeyler; İnegöl’deki tesisimizde üretilir. Çiziminizi gönderin, bir iş günü içinde dönüş yapalım.